Beim Schleifen entscheidet sich, ob eine Welle läuft. DFP Pott GmbH schleift Außendurchmesser, Bohrungen und Planschultern in einer Aufspannung, zwischen Spitzen bis 1.000 mm Länge und 150 kg Werkstückgewicht. Im eigenen Haus, verbunden mit Drehen, Hartdrehen, Fräsen und Messtechnik. Ihr Bauteil wechselt zwischen den Verfahren, nicht zwischen den Betrieben.
Für Wellen, Achsen, Spindeln, Bolzen und Zapfen. Zwischen Spitzen schleift DFP Pott GmbH Werkstücke bis 1.000 mm Länge, bis Ø 300 mm und bis 150 kg. Mehrere Durchmesser und Absätze entstehen an einem Werkstück, lange Zylinderflächen im Längsschleifen. Rundlauf bis 0,001 mm, Oberflächengüte bis Ra 0,2 µm, Zustellung ab 0,0002 mm über direkte Messsysteme. Geschliffen werden gehärtete und weiche Stähle, Edelstähle und NE-Metalle. Lange Wellen mit enger Toleranz: Das ist die Kombination, an der spezialisierte Schleifer oft passen müssen.
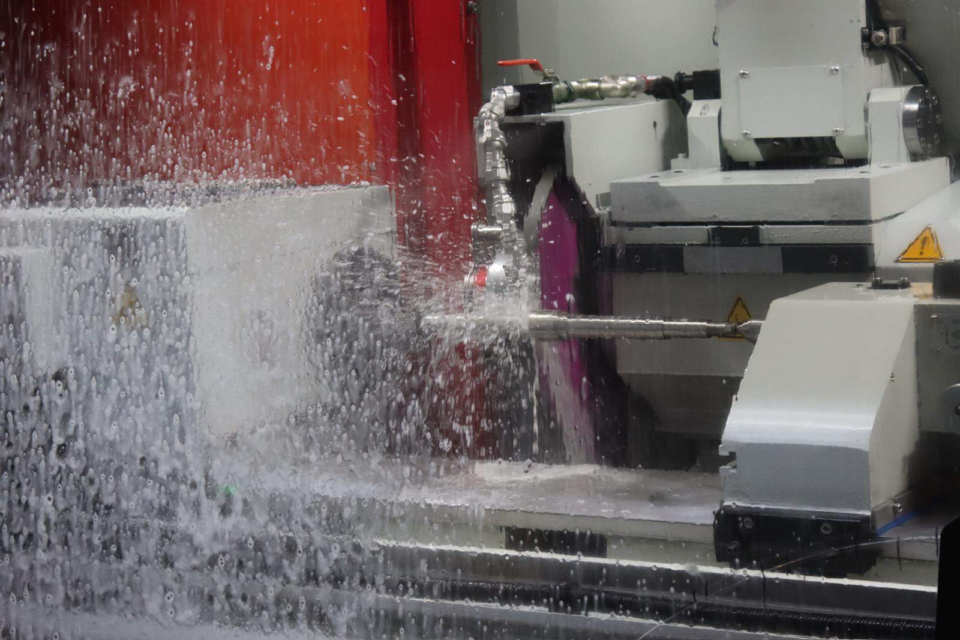
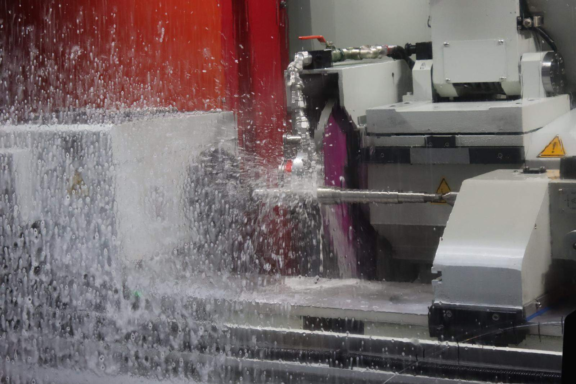
Für Hohlwellen, Buchsen, Lager- und Passbohrungen. DFP Pott GmbH schleift zylindrische und abgesetzte Bohrungen in derselben Aufspannung wie den Außendurchmesser. Außen- und Innenkontur laufen exakt zueinander, weil kein Umspannfehler dazwischenkommt. Genau das fordern Lager- und Dichtsitze an Hohlwellen für Pumpen, Zentrifugen und minimalinvasive Instrumente.
Für ebene Funktionsflächen: Dicht-, Führungs- und Anlageflächen mit engen Anforderungen an Ebenheit und Parallelität. Flachgeschliffen wird bis 800 × 500 mm. Planschultern an Wellen entstehen dagegen im Rundschleifen, in einem Zug mit Lager- und Dichtsitzen.
Gehärtete Bauteile lassen sich hartdrehen oder schleifen. Welches Verfahren passt, entscheiden Härte, Geometrie, Funktionsfläche und Toleranz. Hartdrehen bearbeitet Konturen, Einstiche, Plan- und Zylinderflächen in einer Aufspannung. Fordert die Zeichnung höchste Rundheit, Formgenauigkeit oder eine drallfreie Dichtlauffläche, folgt der Schliff. Bei DFP Pott GmbH stehen beide Verfahren in derselben Fertigung. Die Bearbeitungsfolge richtet sich nach Ihrem Bauteil, nicht nach dem Maschinenpark eines Zulieferers.
Eine enge Durchmessertoleranz sagt nichts über Rundheit, Zylinderform oder Rauheit. Ein Lagersitz kann im Maß liegen und trotzdem unrund sein. DFP Pott GmbH prüft deshalb jedes Merkmal einzeln, so wie Ihre Zeichnung es fordert. Rundlaufprüfgerät, Oberflächenprüfgerät und Konturograph gehören zur Schleiferei, ergänzt um ein 3D-Koordinatenmessgerät mit 800 × 1.500 × 700 mm Messbereich. Jeder Schleifprozess folgt einer definierten Prüfanweisung und wird mit Messprotokoll dokumentiert. Auf Anfrage erhalten Sie Erstmusterprüfbericht, Maßprotokoll und Härteprüfbericht, auditfähig nach DIN EN ISO 9001:2015.
STEP-Datensatz und Zeichnung, alternativ ein Muster: Das genügt als Einstieg.
DFP Pott GmbH prüft Machbarkeit und Lieferzeit und meldet sich mit einer verbindlichen Einschätzung.
Außenrundschleifen bearbeitet die äußere zylindrische Fläche eines Bauteils, Innenrundschleifen die Bohrung. DFP Pott GmbH schleift beides in einer Aufspannung. Außen- und Innendurchmesser laufen dadurch exakt zueinander, was bei Hohlwellen, Buchsen und Lagersitzen über die Funktion entscheidet.
Zwischen Spitzen geschliffen wird, wenn eine Welle mehrere Durchmesser, Absätze oder eine große Länge hat und alle Sitze exakt zueinander laufen müssen. DFP Pott GmbH schleift zwischen Spitzen bis 1.000 mm Länge, Ø 300 mm und 150 kg Werkstückgewicht, mit Rundlauf bis 0,001 mm.
Keines der beiden Verfahren ist grundsätzlich besser. Hartdrehen spart Aufspannungen bei Konturen und Einstichen, Schleifen sichert höchste Rundheit, Formgenauigkeit und drallfreie Dichtflächen. DFP Pott GmbH bietet beides im eigenen Haus und legt die Bearbeitungsfolge nach Härte, Geometrie und Toleranz Ihres Bauteils fest.
Rundheit beschreibt die Form eines Querschnitts, Rundlauf die Lage einer Fläche zur Drehachse, Rauheit das Mikroprofil der Oberfläche. Ein Durchmesser kann im Maß liegen und trotzdem unrund sein. DFP Pott GmbH prüft jedes Merkmal einzeln nach Zeichnung, mit Rundlaufprüfgerät, Oberflächenprüfgerät und Konturograph.
Ja. DFP Pott GmbH schleift Einzelteile und Kleinserien nach Zeichnung: Außen- und Innenrundschleifen bis 1.000 mm Spitzenweite und Ø 300 mm, Flachschleifen bis 800 × 500 mm. Für die Anfrage genügen STEP-Datensatz und Zeichnung, alternativ ein Muster. Machbarkeit und Lieferzeit kommen als verbindliche Einschätzung zurück.